Когда на термической установке заменяют печь периодического действия на линию непрерывного действия, первыми деталями, выходящими из строя, часто становятся радиационные трубы или ролики печи. Причина редко заключается только в марке сплава. Центробежные отливки из высоколегированных сплавов рано выходят из строя, когда толщина стенок варьируется, когда скорость вращения непостоянна или когда структура отливки не проверяется перед механической обработкой. Если вы покупаете эти детали, относитесь к покупке как к проблеме со спецификацией и проверкой, а не как к проблеме с каталожным номером.
В этом руководстве объясняется, что такое высоколегированное центробежное литье, как сравнивать такие марки, как 1.4848, 1.4852, 2.4879, 316L, 2205, 440С и GX280 KMTBCr26, и что проверить перед размещением заказа. Практическая цель проста: сопоставить отливку с атмосферой печи, характером износа или коррозионной средой, а затем убедиться, что поставщик может обеспечить размеры и структуру, за которые вы заплатили.
Чем отличаются высоколегированные центробежные отливки
Центробежное литье заливает расплавленный металл во вращающуюся форму. Центробежная сила выталкивает металл наружу, поэтому сначала формируется внешняя стенка, которая затвердевает под давлением. Поэтому этот процесс подходит для цилиндрических или симметричных деталей: трубок, роликов, гильз, цилиндров и колец. Преимущество высоколегированных марок сплавов заключается не только в форме. Этот процесс позволяет получить плотную стенку с меньшим количеством усадочных пор, чем статическая отливка той же секции в песчаные формы, и он не требует использования отдельных стояков или точек подачи, чтобы избежать образования захваченной пористости.
Высоколегированный означает, что материал содержит достаточно хрома, никеля, кремния или других элементов, чтобы противостоять нагреву, износу или коррозии. Обычный ролик из углеродистой стали может стоить дешевле, но в печи он будет окалиноваться, деформироваться или изнашиваться. Центробежное литье из высоколегированных сплавов применяется в тех случаях, когда деталь должна сохранять свою форму и поверхность при температуре или когда коррозионная или абразивная среда может разрушить трубу более низкого качества.
Компромисс заключается в том, что центробежное литье не является универсальной заменой литья в песчаные формы или литья по выплавляемым моделям. Лучше всего подходит для круглых, полых или симметричных деталей. Сложные кронштейны, тонкие ребра и плотные внутренние полости обычно идут на литье по выплавляемым моделям или литье в песчаные формы. Покупатель должен сначала подтвердить, что геометрия детали соответствует технологическому процессу, а затем сравнить сплав и требования к проверке.
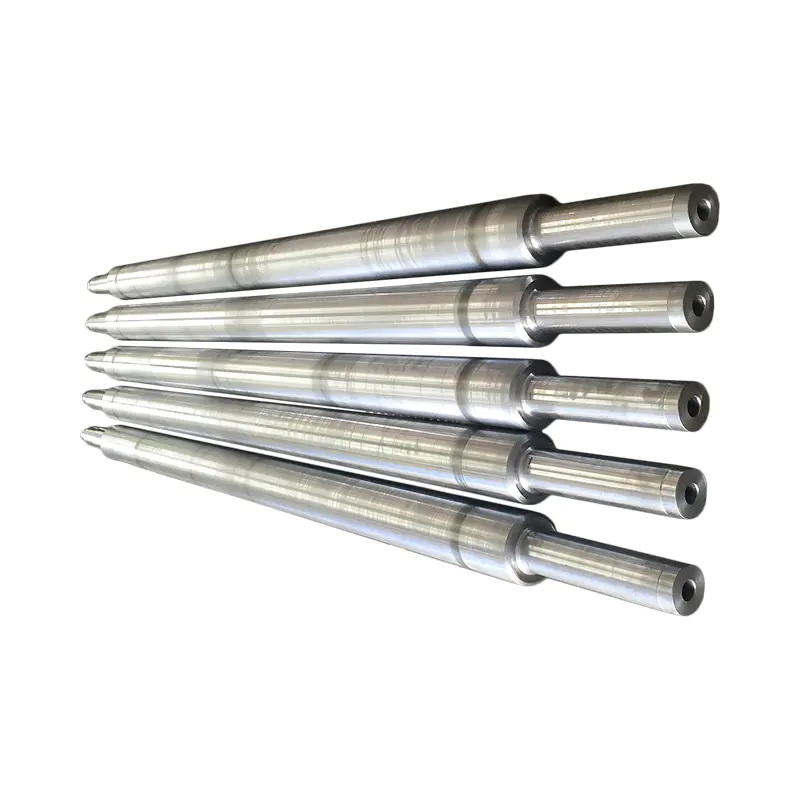 Линейка жаропрочных стальных труб центробежного литья по индивидуальному заказу Просмотрите изготовленные на заказ термостойкие трубы и ролики, отлитые центробежным способом, включая варианты 1.4848, 1.4852 и 2.4879, а затем сравните сплавы и потребности в проверке. Посмотреть продукт →
Типичные термостойкие центробежные изделия включают радиационные трубы, печные ролики, ролики с водяным охлаждением и радиационные трубы W-типа. Износостойкие версии включают шлифовальные цилиндры высокой твердости и корпуса горнодобывающего оборудования. Коррозионностойкие версии включают втулки из стали 2205 и 316L для химических линий и линий цинкования.
Сопоставление марок сплавов с учетом тепла, износа и коррозии
Марка сплава является отправной точкой, но окончательный выбор зависит от условий эксплуатации. Печной ролик непрерывной линии воспринимает иную нагрузку, чем лоток периодической печи. Муфта химической линии подвергается иному воздействию, чем шахтная колонна. Используйте следующее сравнение в качестве краткого списка, а не окончательной спецификации.
Таблица 1: Распространенные марки высоколегированного центробежного литья и типичная сфера их обслуживания. Окончательный выбор зависит от температуры, атмосферы, нагрузки и коррозионной среды. | Оценка | Ключевой характер сплава | Типичная направленность обслуживания | Примеры деталей |
| 1,4848 (GX40CrNiSi25-20) | Высокий Cr и Ni, термостойкий | Опоры для высокотемпературных печей | Нижний подающий лоток, лотки непрерывной печи, рамы для термообработки |
| 1,4852 (GX40NiCrSiNb35-26) | Nb-стабилизированный, термостойкий | Печные ролики и радиационные трубы | Ролик пода печи, радиационная труба, радиационная труба W-типа |
| 2,4879 (ГНиКр28В) | Ni-Cr-W, суровое термоциклирование | Высокотемпературная транспортировка и нагрев | Винтовой конвейер, печной ролик, отопительная радиационная труба |
| Тип ВД 26Х35Ни | Вариант с высоким содержанием Ni и Cr, медный сплав | Химическое и высокотемпературное смешивание | агитатор |
| 316Л (КФ3М) | Мо-подшипник аустенитная нержавеющая сталь | Коррозионная стойкость | Долговечный антикоррозионный рукав, оцинкованный ролик для мойки лески. |
| 2205 (CD3MN) | Дуплекс из нержавеющей стали | Услуги по коррозии и хлоридам | Коррозионностойкая втулка |
| 440C | Высокоуглеродистый, высокая твердость | Абразивный износ | Внутренний шлифовальный цилиндр высокой твердости |
| GX280 (КМТБКр26) | Белый чугун с высоким содержанием хрома | Сильное истирание | Корпус горного оборудования, износостойкий внутренний цилиндр |
Распространены две ошибки. Во-первых, выбор более высокого класса, чем требуется приложению. Это увеличивает стоимость без улучшения обслуживания, если причиной отказа на самом деле является механическая перегрузка или неправильная посадка. Во-вторых, копирование марки из другой печи или линии. Небольшие изменения в атмосфере, сере, хлоридах или температурных циклах могут перенести правильный выбор из одного семейства в другое. Поставщик, который может показать химический анализ и металлографическую структуру, более полезен, чем тот, который указывает только название марки.
 1.4852 GX40NiCrSiNb35-26 Радиационная трубка центробежного литья для печного отопления Посмотрите эту термостойкую радиационную трубку для печного отопления, рассчитанную на температуру 900°C, диапазон размеров φ50–φ1200 и химический состав 24–27 % Cr / 33–36 % Ni. Посмотреть продукт →
Например, радиационные трубы 1,4852 часто используются там, где трубка должна противостоять окислению и сохранять прочность на ползучесть. Если труба также подвергается сильному истиранию от движущейся нагрузки, вместо нее может потребоваться износостойкий сорт. Если в трубке присутствуют хлориды или кислоты, лучше подойдет втулка из стали 316L или 2205.
Центробежное литье против литья в песчаные формы и по выплавляемым моделям
Выбор процесса влияет на допуск толщины стенки, качество поверхности, стоимость оснастки и количество деталей, которые вы можете заказать. В таблице ниже приведено практическое сравнение деталей из высоколегированных сплавов. Она написана для обсуждения закупок, а не для учебника.
Таблица 2: Сравнение процессов промышленного литья из высоколегированных сплавов. Центробежное литье выигрывает по плотности цилиндрической формы и диапазону размеров, но это не лучший метод для любой геометрии. | Процесс | Лучшие формы | Типичная стена и размер | Относительная стоимость инструмента | Относительная стоимость шт. | Ключевой риск |
| Центробежное литье | Трубки, ролики, втулки, кольца | Диаметр 50-1000 мм, длина до 4000 мм. | Средний | Средний to high | Скорость вращения и однородность стенок |
| Литье смолы в песок | Большие рамы, лотки, кожухи | Большие и тяжелые секции | От низкого до среднего | От низкого до среднего | Пористость и очистка поверхности |
| Литье по выплавляемым моделям | Сложные, тонкостенные, точные детали | От маленького до среднего, высокая детализация | Высокий | Высокий | Ограничение по размеру и стоимость |
Если деталь представляет собой прямую или ступенчатую трубку, центробежное литье обычно обеспечивает лучшую внутреннюю структуру и меньший припуск на механическую обработку, чем литье в песчаные формы. Если деталь представляет собой большую прямоугольную раму, зачастую более практичным является формование песком из смолы. Если деталь имеет тонкие внутренние каналы или сложный внешний профиль, единственным способом может быть литье по выплавляемым моделям. Вопрос покупки заключается не в том, какой процесс в целом лучше, а в том, какой процесс соответствует чертежу и виду отказа.
Для компонентов печи промышленность термообработки часто требуется сочетание маршрутов процессов. Излучающая трубка может быть отлита центробежным способом, а приспособление или лоток - отлитым в песчаную форму. Поставщик, контролирующий более одного процесса, может сократить количество поставщиков и обеспечить согласованность допусков по всей сборке.
Спецификации и контрольный список проверок для покупателей
Прежде чем утвердить заказ на поставку высоколегированных центробежных отливок, изложите в письменном виде следующие моменты. От этих деталей зависит, подойдет ли деталь, прослужит ли она, и их можно будет отследить, если что-то пойдет не так.
- Версия чертежа и марка сплава. Подтвердите точную марку, включая любой суффикс, например GX40CrNiSi25-20 или CF3M. Не принимайте общее описание «жаропрочная сталь».
- Химический состав. Попросите результат спектрометра прямого считывания или сертифицированный отчет заводских испытаний на тепло. Проверьте углерод, хром, никель, кремний и любые стабилизирующие элементы на соответствие стандарту.
- Толщина стенки и концентричность. Для трубок и роликов укажите минимальную стенку, максимальную стенку и допустимый эксцентриситет. Визуально круглая труба может оказаться слишком разбалансированной, чтобы ее можно было обрабатывать чисто.
- Длина и прямолинейность. Подтвердите общую длину, подготовку концов и допуск прямолинейности. Перед окончательной обработкой длинных роликов может потребоваться снятие напряжений.
- Металлографическая структура. При эксплуатации при высоких температурах попросите провести металлографическое исследование для подтверждения структуры отливки и проверки на наличие чрезмерной пористости или включений.
- Неразрушающий контроль. Согласуйте проведение капиллярного, ультразвукового или радиографического контроля там, где деталь имеет решающее значение. Укажите уровень приемлемости, а не только метод.
- Механическая и термическая обработка. Убедитесь, что поставщик обрабатывает деталь или выполняет черновую отливку. Если требуется термообработка, запросите цикл и результат твердости.
- Маркировка и прослеживаемость. Требуйте номер плавки, марку и номер заказа на покупку на детали или на долговечной бирке. Это имеет значение, когда несколько сплавов после пескоструйной обработки выглядят одинаково.
- Упаковка и отправка. Для длинных трубок и роликов укажите защиту концов, расстояние между опорами и защиту от влаги. Хороший заброс может быть испорчен плохой блокировкой.
Поставщик, имеющий собственное отделочное оборудование, часто может выполнить эти требования лучше, чем торговая компания. Он может контролировать переход от литья к термообработке и механической обработке без транспортировки детали между несколькими цехами. Это снижает вероятность смещения размеров после окончательной проверки.
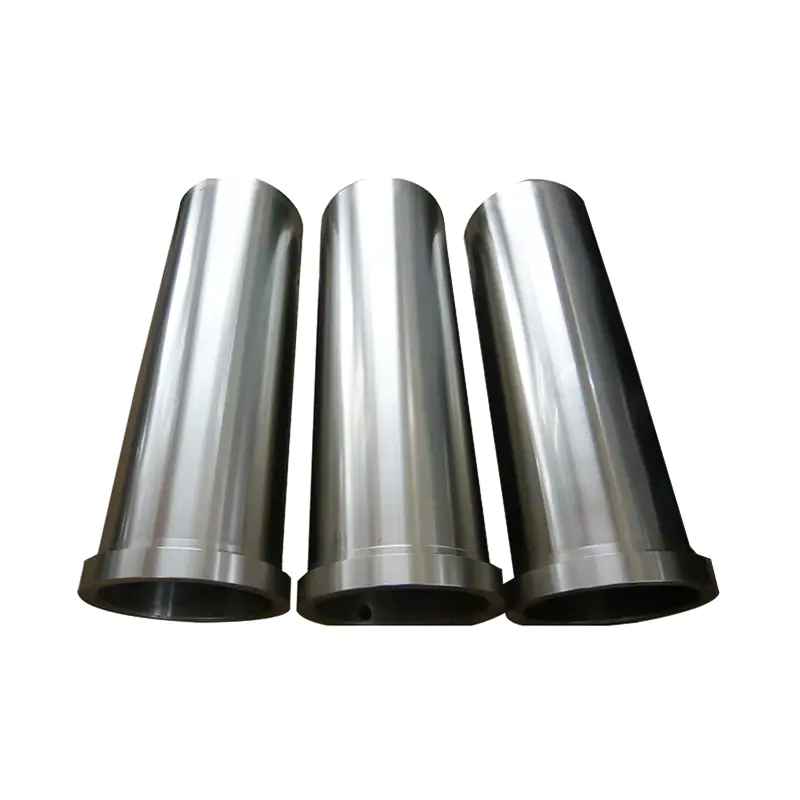 GX280 KMTBCr26 Износостойкий внутренний цилиндр для горнодобывающего оборудования Посмотрите на этот закаленный внутренний ствол, отлитый центробежным способом, для горных работ с высокими нагрузками и измельчения порошков, с твердостью по шкале Роквелла более 60 и стабильными характеристиками при ударах и износе. Посмотреть продукт →
Для износостойких деталей, таких как внутренние цилиндры GX280 KMTBCr26, применяется та же логика. Твердость и микроструктура определяют срок службы, поэтому план проверки должен включать определение твердости и проверку на наличие дефектов отливки. Низкая цена за килограмм не имеет смысла, если деталь выйдет из строя за несколько недель.
Где высоколегированные центробежные отливки оправдывают свою стоимость
Центробежное литье из высоколегированных сплавов обычно составляет небольшую часть капитального бюджета завода, но большую часть затрат на его техническое обслуживание. Они окупают свои затраты, сокращая время незапланированных простоев, сохраняя стабильность размеров и выдерживая конкретную атаку в процессе. В дереве ниже показаны основные пути применения этих отливок.
- Термическая обработка
- Излучающие трубы и радиационные трубы W-типа
- Печные ролики, подовые ролики и ролики с водяным охлаждением.
- Лотки, рамы, рамы шихтового материала и зубчатые рейки
- Химическая обработка
- Коррозионностойкая втулкаs in 2205 and 316L
- Высокий-temperature agitators
- Сталь и металлургия
- Ролики пода печи и ролики нагревательной печи
- Излучающие трубы для линий подогрева и термообработки
- Другие промышленные линии
- Оцинкованные ролики для мойки лески
- Детали решетки для сжигания мусора
- Износостойкие внутренние цилиндры и корпуса горнодобывающей техники
В каждом случае решение о покупке должно начинаться с состояния неудачи. Если старая деталь треснула, проверьте термоциклирование и конструкцию опоры. Если он отшелушился, проверьте атмосферу и сплав. Если он изношен, проверьте истирание и твердость. Если он подвергся коррозии, проверьте химию и уровень хлоридов. Заменяющее литье должно соответствовать этому режиму, а не просто соответствовать старому рисунку.
Для покупателей, которым нужна техническая отправная точка, основные принципы и характеристики процесса центробежного литья объясните, как скорость вращения, температура формы и скорость заливки влияют на окончательную стенку. Эти переменные часто более важны, чем название сплава, когда деталь рано выходит из строя.
Как оценить поставщика центробежного литья из высоколегированных сплавов
Технологический диапазон и инспекционное оборудование поставщика подскажут вам, что он может контролировать. Для центробежного литья из высоколегированных сплавов обратите внимание на три возможности. Во-первых, может ли поставщик отлить необходимый диаметр и длину? Диапазон диаметров от 50 до 1000 мм и длины до 4000 мм охватывает множество печных роликов и радиационных труб. Во-вторых, может ли он контролировать химию и структуру? Практическими инструментами для этой работы являются спектрометрия прямого считывания, портативная спектрометрия, металлография и 3D-сканирование. В-третьих, сможет ли он закончить эту часть? Печи для термообработки и механообрабатывающее оборудование снижают риск повреждений при обращении и потери допусков между цехами.
Производственная мощность также имеет значение для времени выполнения заказа. Годовая мощность разливки в несколько тысяч тонн не является гарантией качества, но она показывает, что поставщик может справиться с повторными заказами и более крупными кампаниями. Для экспортных покупателей будет полезна языковая поддержка и опыт работы с международными стандартами упаковки. Попросите образцы протоколов проверки аналогичного класса и формы, а не просто общую брошюру.
Высоколегированные центробежные отливки не являются товаром. Одна и та же номинальная марка может работать по-разному в зависимости от скорости вращения, однородности стенок, термической обработки и проверки. Начните с режима отказа, выберите процесс, соответствующий геометрии, выберите сплав для реальной среды и запишите требования к проверке в заказе. Такой подход не удешевит литье, но сделает покупку предсказуемой. Если вам нужно сравнить радиационную трубу, печной ролик, коррозионно-стойкую втулку или износостойкий цилиндр, прежде чем сравнивать цену, запросите марку, протокол испытаний и допуск на обработку.