Заказ на замену рассказывает одну и ту же историю чаще, чем следовало бы. Термический завод повторил заказ на поддоны того же рисунка, но чуть более дешевой марки, и за полгода поддоны в горячей зоне просели на 40 мм, а два треснули по ребрам. Чертеж не изменился, но заменитель с низким содержанием никеля не имел данных о ползучести в атмосфере науглероживания при температуре 980 °C. Именно так устроено литье из жаропрочной стали: марка, процесс литья и условия эксплуатации определяют срок службы задолго до того, как деталь покинет литейный завод.
Правильное определение отливок из жаропрочной стали означает подбор трех взаимозависимых вариантов: сплав, оксидная осадка которого остается стабильной при рабочей температуре, процесс литья, который обеспечивает надежную структуру для геометрии детали, и конструкцию, которая выдерживает термические циклы, которые фактически испытывает компонент. Когда один из них слаб, никакие проверки или покрытие поверхности не спасут деталь в эксплуатации.
Что делает сталь устойчивой к нагреву
Жаростойкие стали большей частью своей стабильности обязаны хрому, который образует на поверхности тонкую, прочно связанную окалину оксида хрома. Обычная углеродистая сталь начинает заметно накипеть при температуре примерно выше 420 ° C; Жаропрочная литейная марка обычно содержит от 12 до 25 процентов хрома, поэтому защитная пленка остается стабильной при температуре от 700 до 1100 °C. Никель сохраняет аустенитную структуру стабильной при высоких температурах и снижает тепловое расширение, что снижает напряжение, вызывающее термическое усталостное растрескивание. Кремний улучшает прилипание окалины, а добавки ниобия или вольфрама повышают сопротивление ползучести в самых горячих зонах.
Одной только рабочей температуры недостаточно для выбора марки. Атмосфера имеет не меньшее значение: окисление, науглероживание, сульфидирование или чередование окислительных и восстановительных условий полностью меняют поверхностные реакции. В атмосфере печи цементации углерод диффундирует через оксидный слой и со временем делает сплав хрупким. Взаимодействие каждого элемента с этими средами изложено в нашем обзоре. распространенные легирующие элементы и их функции в жаропрочных сталях. .
Оценки, которые вы действительно укажете
На предприятиях по производству печей, цехах термической обработки и нефтехимических проектах большую часть работы выполняет небольшой набор марок литья. Приведенные ниже немецкие номера марок широко используются в европейских и азиатских спецификациях отливок, а типы ASTM A 297 служат быстрой перекрестной ссылкой для инженеров, работающих с конструкциями из США.
Общепринятые марки жаростойкого литья и их приблизительные пределы службы на воздухе; цементация или восстановительная атмосфера снижают полезный диапазон. | Литейный сорт | Тип АСТМ А 297 | Ориентировочный предел в воздухе | Типовые детали печи |
| 1.4848 GX40CrNiSi25-20 | HK-тип | до 1000 °С | лотки для материала, рамы, рекуператоры |
| 1.4852 GX40NiCrSiNb35-26 | Тип HP с ниобием | до 1100 °С | подовые ролики, радиационные трубы |
| 2.4879 ГНиКр28В | на основе никеля, без прямого типа | до 1130 °С | печные ролики, радиационные трубы |
| 26Cr35Ni HP высокоуглеродистый | HP-типа | от 1050 до 1150 °С | высокотемпературная арматура, детали реформинга |
Это литые, а не кованые изделия. Литая конструкция подвергается меньшей механической обработке, поэтому данные о прочности должны быть получены на основе отдельно отлитых испытательных прутков, а не на основе значений пластин, прошедших заводские испытания. Это еще одна причина покупать у литейного завода, который публикует свои собственные данные испытаний, вместо того, чтобы импортировать цифры из таблицы данных, написанной для другого производственного маршрута.
Как процесс литья меняет срок службы
Один и тот же сплав может вести себя по-разному в зависимости от того, как его заливали. В литье жаропрочных сталей преобладают три процесса, и геометрия детали обычно указывает на один из них.
Центробежное литье вращает расплавленный металл во вращающейся головке, создавая плотную радиальную структуру с низкой пористостью. Это стандартный маршрут для радиационных труб, печных роликов, рукавов и любых деталей, длина которых в несколько раз превышает диаметр. Центробежная линия на нашем заводе охватывает диаметры от 50 мм до 1000 мм и длину до 4000 мм, что позволяет обрабатывать большую часть геометрии труб промышленных печей.
 Центробежно-литая радиационная трубка 1.4852 для печного отопления Эта радиационная трубка 1.4852 изготовлена методом центробежного литья, что обеспечивает плотную радиальную структуру с низкой пористостью. Обладая термостойкостью до 900°C и диаметром от 50 до 1200 мм, он подходит для различных применений в печах. Посмотреть продукт →
Литье по выплавляемым моделям, в том числе по выплавляемым моделям, выбирают, когда контуры сложные, толщина стенок должна быть одинаковой или механическая обработка должна быть сведена к минимуму. Лотки, вешалки, опоры и прецизионные приспособления выигрывают от формы, близкой к сетчатой, и более качественной обработки поверхности инвестиционного маршрута.
Формование песка из смолы остается экономичным подходом для больших рам и тяжелых приспособлений весом более нескольких сотен килограммов, где механическая обработка в любом случае запланирована, а стоимость модели оправдана количеством.
Три маршрута литья деталей из жаропрочной стали и семейств компонентов, которые они естественным образом поддерживают. | Процесс | Лучше всего подходит | Размер конверта | Примечания к структуре |
| Центробежное литье | трубки, ролики, рукава | Диаметр от 50 до 1000 мм, длина до 4000 мм. | плотная радиальная структура, герметичная |
| Литье по выплавляемым моделям | сложные контуры, форма, близкая к чистой | обычно до 100 кг | тонкие однородные стенки, высокая точность размеров |
| Литье из смолы и песка | большие рамы, светильники, основания | до нескольких тонн | гибкая геометрия, требуется припуск на механическую обработку |
Шесть моментов, которые нужно сделать правильно при определении
- Укажите фактическую атмосферу в печи. Сплав, выдерживающий температуру 1050 °C на воздухе, может быстро выйти из строя в обогащенной атмосфере цементации, поскольку углерод диффундирует в сплав и разрушает пластичность.
- Определите тепловой цикл, а не только пиковую температуру. Число циклов, скорость нагрева и термическая усталость закалочной среды; печи периодического действия обычно разрушают приспособления быстрее, чем печи непрерывного действия.
- Установите соответствующие размерные правила отливки. Углы уклона, припуски на обработку и минимальная толщина сечения должны быть реалистичными для выбранного процесса, иначе деталь будет нести внутреннее напряжение из-за затвердевания.
- Выберите пакет проверки по уровню риска. Спектроскопия прямого считывания охватывает химию, металлографическое исследование проверяет структуру, а трехмерное сканирование проверяет критические размеры сложных кадров.
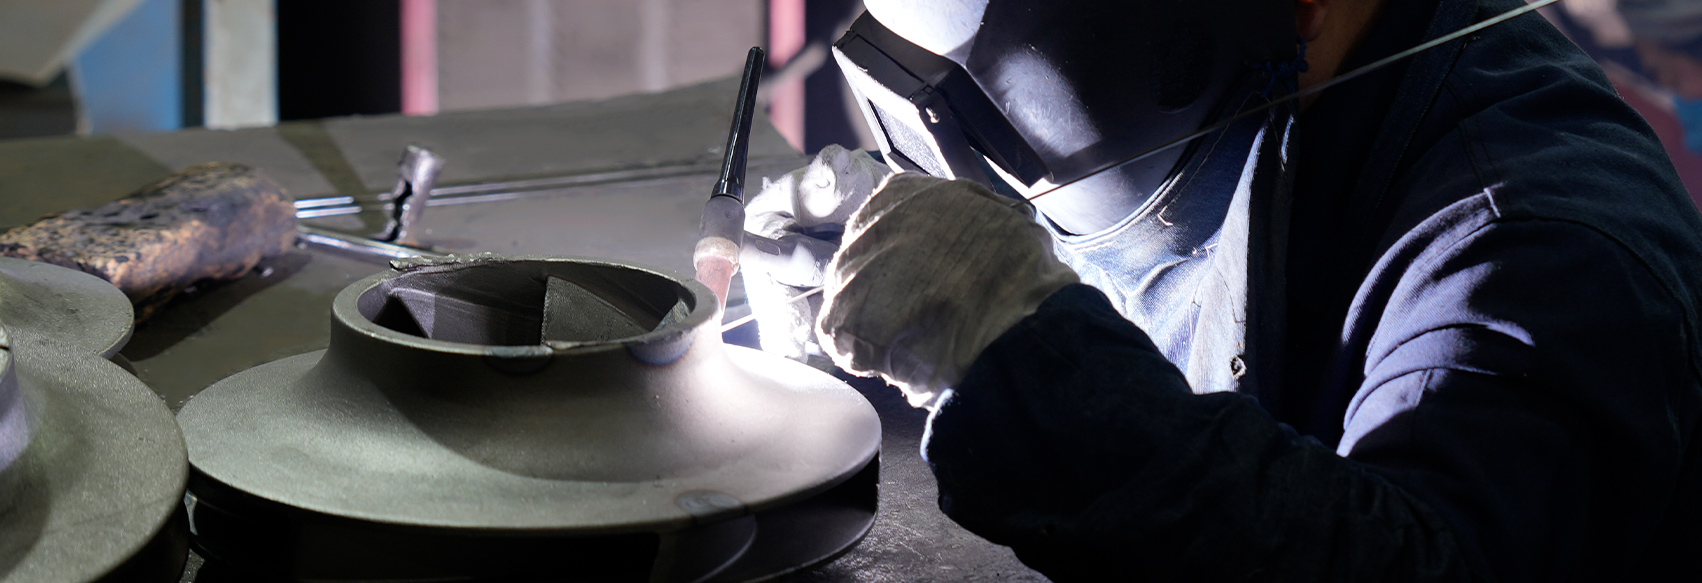
- Заранее согласуйте условия ремонта сварных швов. Долговечные отливки почти всегда в какой-то момент ремонтируются; соответствующий наполнитель, предварительный нагрев и термообработка после сварки определяют, выживет ли ремонт в течение первого года.
- Попросите доказательства из предыдущего обслуживания. Два литейных завода могут отливать одну и ту же номинальную марку с разным поведением из-за литников, температуры разливки и термической обработки; Опыт работы с такой же деталью в такой же печи не является информацией, которая отсутствует на чертеже.
Что каждой отрасли нужно от поставщика литья
На установках термообработки лотки для материала, опорные рамы, реторты и комплекты приспособлений работают при температуре выше 900 °C в течение тысяч часов. Деформация и науглероживание, а не плавление, определяют, когда деталь будет выведена из эксплуатации. Вот почему программа приспособлений для нашего промышленность термообработки заказчики полагаются на отливки марок 1.4848 и 2.4879 и почему рамы отливаются цельными, а не свариваются из нескольких листов, если это позволяет конструкция печи.
 1.4848 Рама для термообработки для высокотемпературной нагрузки Эта рама, отлитая из жаростойкой стали 1.4848, рассчитана на многократное использование в высокотемпературных печах. Он обеспечивает высокую стойкость к окислению и стабильную поддержку заготовок, а его конструкция максимально увеличивает пространство и предотвращает смещение. Посмотреть продукт →
На сталелитейных заводах и линиях непрерывной термообработки используются подовые и водоохлаждаемые ролики, подвергающиеся циклической механической нагрузке. Сочетание высокой температуры металла и внутреннего охлаждения создает крутые температурные градиенты, поэтому стенка отливки, несущая нагрузку, не должна иметь пористости. Излучающие трубы сталкиваются с аналогичными условиями: пиковая температура металла около 1100 °C и окислительная или восстановительная атмосфера внутри, в зависимости от конфигурации горелки.
В химических и нефтехимических проектах температура сочетается с коррозией. В этих случаях аустенитные и дуплексные литые трубы, такие как CD3MN 2205 и CF3M 316L, защищают втулки и компоненты теплообменника, которые должны оставаться герметичными как в кислых, так и в содержащих хлорид средах.
 2205 (CD3MN) Коррозионностойкие втулки для насосов Эти втулки изготовлены из дуплексной нержавеющей стали 2205 и устойчивы к точечной коррозии, хлоридной коррозии и коррозии под напряжением. Они подходят для насосных систем, перекачивающих сильные кислоты, щелочи и другие агрессивные жидкости, обеспечивая длительный срок службы и механическую стабильность. Посмотреть продукт →
Почему детали рано выходят из строя и как это предотвратить
Преждевременные отказы отливок из жаропрочной стали обычно связаны с одним из четырех механизмов, каждый из которых имеет практические меры противодействия.
- Термическое усталостное растрескивание начинается на острых углах и резких изменениях сечения. Распределяйте жесткость постепенно и добавляйте радиусы там, где это позволяет конструкция.
- Окислительный накипь со временем уменьшает несущую стену. Если атмосфера агрессивная, добавьте допуск на коррозию в начале срока службы вместо того, чтобы обнаруживать потерю секции через два года.
- Науглероживание превращает сплав из пластичного в хрупкий. Если атмосфера печи богата углеродом, контролируйте поглощение углерода запасным образцом через определенные промежутки времени и планируйте замену до того, как пластичность упадет ниже безопасного уровня.
- Деформация ползучести соответствует фактической температуре металла. Контрольная термопара измеряет атмосферу печи, а не сплав; базовые прогнозы срока службы на основе измеренной температуры детали.
Литье из жаростойкой стали требует той же дисциплины, что и печи, которые оно обслуживает: четкие условия эксплуатации, контролируемые материалы и честные данные контроля. Когда марка, процесс и геометрия указаны как одна система, детали печи перестают быть аварийными поломками и становятся плановым обслуживанием. Если это не так, заказ на замену снова оказывается на чертежной доске.