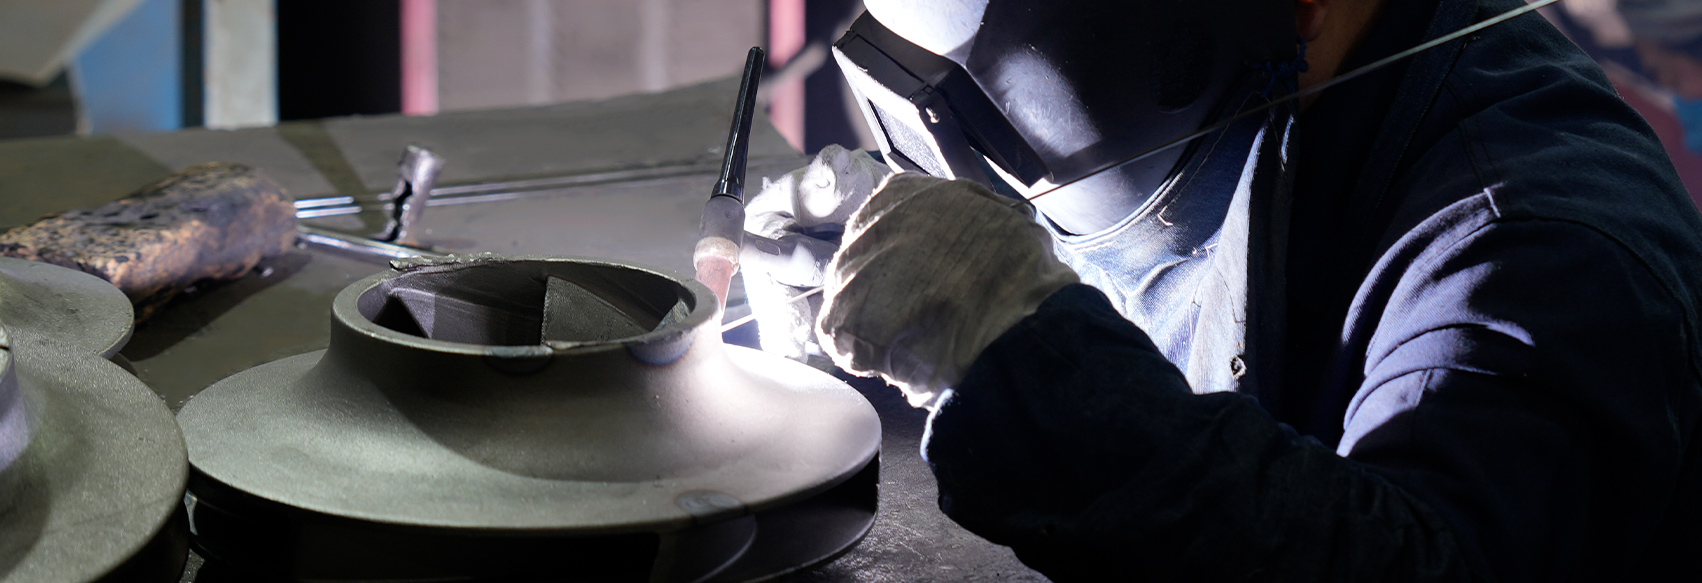
Литые трубы из нержавеющей стали представляют собой жизненно важное инженерное решение для перемещения высокотемпературных, высококоррозионных и агрессивных жидкостей в критически важных промышленных системах. Формируя профиль трубы непосредственно из расплавленного металла с использованием специализированных процессов центробежного или статического формования, литье обходит структурные ограничения направления сварных или холоднодеформированных труб. Эта методология производства обеспечивает абсолютные изотропные механические свойства, обеспечивая равномерное выдерживание давления, исключительную устойчивость к термической усталости и превосходную структурную целостность в экстремальных условиях, когда отказ невозможен.
Металлургия литья: изотропная прочность и направленная структура зерен
Чтобы понять инженерную ценность литая труба из нержавеющей стали , необходимо проанализировать микроскопическую зернистую матрицу, образовавшуюся при затвердевании. Стандартные кованые трубы производятся путем прокатки плоской стальной пластины до цилиндрической формы и сварки шва или путем механического прокалывания твердой заготовки для создания бесшовной трубы. Хотя эти процессы механического манипулирования эффективны, они создают отчетливо направленный поток зерна вдоль оси деформации. Эта анизотропная структурная схема означает, что материал ведет себя по-разному, когда подвергается воздействию сил, параллельных зерну, и сил, перпендикулярных ему.
Кастинг фундаментально меняет эту парадигму. Когда расплавленная нержавеющая сталь выливается во вращающуюся матрицу во время центробежного литья, она затвердевает под сильным направленным давлением от внешней стенки внутрь. Это создает изотропную кристаллическую структуру, а это означает, что механические свойства, такие как предел прочности, предел текучести и способность к удлинению, полностью однородны во всех направлениях (радиальном, осевом и окружном). Для линий обработки высокого давления равномерная прочность предотвращает локальное вздутие или направленное разрушение при неожиданном скачке внутреннего давления.
Кроме того, процесс литья позволяет точно настроить зерно с помощью контролируемых кривых охлаждения. Промышленные литейные заводы могут вводить определенные легирующие элементы, такие как молибден, никель и хром, в точных объемных соотношениях, не беспокоясь об ограничениях по растрескиванию или наклепу, которые ограничивают кованое производство. Это обеспечивает химические перерабатывающие заводы трубами, способными противостоять высокоагрессивным кислотам, рассолам и нестабильным химическим составам без преждевременного разрушения.
Сравнительный анализ: центробежное литье, статическое литье и кованые бесшовные трубы
Инженерные проектировщики должны тщательно оценить методы производства, используемые для создания промышленных трубопроводных сетей. Каждый метод влияет на постоянство толщины стенок, структурную плотность и долгосрочную экономическую эффективность. Три основных метода, используемых в условиях тяжелых условий эксплуатации, — это центробежное литье, статическое литье и бесшовное манипулирование.
Центробежное литье: Этот процесс включает заливку жидкой нержавеющей стали в быстро вращающуюся форму. Центробежная сила (часто превышающая 60–100G) выталкивает более плотный чистый металл наружу, к стенкам формы, в то время как более легкие примеси, оксиды и газы мигрируют во внутреннюю полую сердцевину, где они механически удаляются. Это позволяет получить плотную стенку трубы без пустот с исключительной точностью размеров и одинаковой толщиной стенки на длинных участках.
Статический кастинг: Статическое литье, используемое в основном для изделий сложной геометрии, переменных диаметров или встроенных фланцевых соединений, заливает расплавленный металл в неподвижную песчаную или керамическую форму. Хотя он обеспечивает непревзойденную гибкость конструкции, его уплотнение зависит исключительно от силы тяжести, а это означает, что он требует тщательного размещения стояка и точного управления температурой для предотвращения внутренних усадочных полостей или газовой пористости.
Кованые бесшовные: Деформированные бесшовные трубы, созданные методом горячей прошивки и непрерывной экструзии, отличаются превосходным качеством поверхности и мелкозернистой структурой. Однако он ограничен стандартными внешними диаметрами и не справляется со сверхтолстыми стенками. Производство нестандартных толстостенных труб методом экструзии требует огромных капиталовложений в оснастку, что делает его экономически нецелесообразным для специализированных промышленных предприятий с небольшими объемами производства.
| Свойство / Особенность | Центробежно-литая труба | Статически литая труба | Кованая бесшовная труба |
| Структурная целостность | Ультра-плотный; нулевая пористость благодаря центробежному уплотнению | Переменная плотность; требуется рентгенографическое исследование пустот | Высокая плотность; склонен к направленному разрыву |
| Универсальность толщины стенки | Практически неограничен; легко изготавливает толстостенные профили | Высокая гибкость; подходит для ступенчатых вариантов стен | Ограничено производительностью экструзионного пресса и ограничениями на штампы. |
| Геометрическая настройка | Ограничено прямыми однородными цилиндрическими профилями. | Максимум; может включать в себя изгибы, колена и фланцы | Только стандартные прямые участки; требует отдельной арматуры |
| Механические свойства | Полностью изотропный (однородный во всех измерениях) | Изотропный (могут иметь незначительные изменения границ зерен) | Анизотропный (высокая продольная, низкая поперечная прочность) |
| Срок изготовления/стоимость оснастки | От низкой до умеренной; многоразовые цилиндрические штампы | Умеренный; требуются специальные шаблоны для форм | Чрезвычайно высокие затраты на установку для нестандартных размеров |
Стратегии легирования для условий эксплуатации в тяжелой промышленности
Основным преимуществом использования решений для литья труб из нержавеющей стали является легкость, с которой металлургические рецептуры могут быть адаптированы к конкретным механизмам разложения. В отличие от заводов по обработке кованых материалов, которым требуются многотонные производственные циклы, чтобы оправдать использование специального химического состава, литейные печи работают меньшими партиями. Такая гибкость позволяет инженерам-механикам оптимизировать химический состав для борьбы с локальной коррозией, высокотемпературным окислением или деформацией ползучести.
В секторе высокопроизводительного литья доминируют несколько различных марок, каждая из которых использует точные металлургические соотношения для решения определенных термодинамических задач:
- ■ Аустенитные литейные сплавы (например, CF8M/CF3M): Эти литые аналоги нержавеющей стали 316/316L содержат от 17% до 21% хрома и от 9% до 13% никеля, а также от 2% до 3% молибдена. Включение молибдена значительно снижает уязвимость материала к точечной и щелевой коррозии в водной среде с высоким содержанием хлоридов, что делает его незаменимым для морских опреснительных установок.
- ■ Дуплексные и супердуплексные литые сплавы (например, CE3MN): Обладая сбалансированной двухфазной микроструктурой, состоящей примерно из 50% феррита и 50% аустенита, дуплексные литые трубы обеспечивают почти вдвое больший предел текучести, чем стандартные аустенитные трубы. Они демонстрируют исключительную устойчивость к коррозионному растрескиванию под напряжением (SCC) в средах, богатых сероводородом, которые обычно встречаются при глубоководной добыче нефти.
- ■ Жаропрочные литые сплавы (например, HK40/HP40): Эти специализированные литые трубы с высоким содержанием углерода (0,35–0,45 %), а также повышенным содержанием никеля (20–35 %) и хрома (24–27 %) предназначены для непрерывной работы при температурах, превышающих 1600°F (870°C). Они противостоят микроструктурной ползучести и внутренней цементации внутри печей нефтехимического крекинга.
Экономические реалии: затраты на закупки и рентабельность инвестиций в течение жизненного цикла
При анализе финансовых аспектов закупок промышленных трубопроводов сравнение активов исключительно по первоначальным капитальным затратам (CAPEX) представляет неполную финансовую картину. Толстостенные литые трубы из нержавеющей стали имеют явную начальную надбавку к цене по сравнению со стандартными прямошовными сварными трубами. Однако при оценке совокупной стоимости владения (TCO) в типичном периоде эксплуатации объекта от 25 до 40 лет литые активы часто дают существенную долгосрочную экономию.
Рассмотрим практический инженерный сценарий на предприятии по переработке городских сточных вод высокого давления, предназначенном для работы с коррозионно-активным осадком. Трубы, сваренные продольно, имеют едва заметные микроскопические металлургические отклонения вдоль сварного шва. В течение пятилетнего периода непрерывной езды на велосипеде сочетание пульсирующего гидравлического давления и кислотной химии часто концентрирует напряжение в этом шве, что приводит к локальному коррозионному растрескиванию под напряжением. Ремонт разорванного участка трубы требует аварийного отключения, протоколов очистки, привлечения специализированных специалистов по сварке на месте и комплексного неразрушающего контроля, что обходится в тысячи долларов в час эксплуатационных потерь.
Матрица финансового исследования: 10-летнее операционное окно
Ниже приведен экономический прогноз, сравнивающий трубу из центробежно-литой нержавеющей стали диаметром 12 дюймов со стандартной сварной альтернативой для агрессивных промышленных жидкостей:
- Первоначальные закупки и оснастка: Базовая стоимость сварной системы трубопроводов составляет 45 000 долларов США, тогда как система трубопроводов, отлитых центробежным способом, стоит 62 000 долларов США из-за специализированных установок для литья и обязательной механической обработки внутреннего отверстия.
- Частота проведения неразрушающего контроля (NDT): Сварные линии требуют частого ультразвукового контроля сварных швов каждые 24 месяца на предмет распространения напряжений, что на общую сумму около 14 000 долларов за десять лет. Литая труба с изотропной матрицей без швов требует базового визуального контроля и проверки методом проникающей способности, стоимость которой составляет менее 3500 долларов США за тот же пролет.
- Незапланированные простои: Исторический мониторинг предприятия показывает в среднем 1,5 точечных дефектов швов за десятилетие на сварных линиях, находящихся под циклическим давлением. Каждый сбой приводит к частичному отключению оборудования на 14 часов, что приводит к потере активов в размере 32 000 долларов США. Литая инфраструктура демонстрирует историческую частоту отказов, близкую к нулю, при соответствующих условиях.
- Чистая финансовая позиция: Несмотря на более высокие первоначальные капитальные затраты на 17 000 долларов США, литая труба из нержавеющей стали экономит более 42 500 долларов США на техническом обслуживании, тестировании на соответствие требованиям и сокращении простоев, обеспечивая полную амортизацию капитальных затрат в течение первых четырех лет эксплуатации.
Протоколы проверки качества и стандарты тестирования
Поскольку литые трубы из нержавеющей стали обычно подвергаются суровым эксплуатационным нагрузкам, когда нарушение защитной оболочки может привести к опасностям для окружающей среды или риску для персонала, соблюдение требований производства должно соответствовать строгим международным инженерным стандартам. Такие организации, как Американское общество по испытаниям и материалам (ASTM) и Американское общество инженеров-механиков (ASME), поддерживают строгие требования к отслеживанию, тестированию и проверке.
Основным стандартом, регулирующим трубы из аустенитной нержавеющей стали, полученные центробежным литьем для работы в условиях высоких температур и коррозии, является ASTM A451. Этот стандарт устанавливает строгие ограничения в отношении допусков по химическому составу, требований к термической обработке и профилей механических испытаний. Все отливки должны пройти полный отжиг на раствор — нагрев литой трубы до температуры, превышающей 1900°F (1040°C), с последующей быстрой закалкой в воде — для повторного растворения любых карбидов хрома, выпавших в осадок во время первоначального затвердевания, тем самым восстанавливая максимальную коррозионную стойкость кристаллической матрицы.
В дополнение к химической проверке литейные заводы должны проводить многоуровневый неразрушающий контроль (NDT), чтобы убедиться, что внутренние стены не имеют подповерхностных аномалий. Испытание гидростатическим давлением применяется повсеместно: в герметичную трубу подается вода под давлением, в 1,5 раза превышающим максимальное номинальное расчетное давление, для проверки абсолютной герметичности. В условиях максимальной безопасности, таких как контуры охлаждения атомных электростанций или обработка газа под высоким давлением, применяются объемные проверки, такие как рентгенография (рентгеновское тестирование) или усовершенствованное ультразвуковое тестирование с фазированной решеткой (PAUT), для картирования внутренней структуры, гарантируя полное отсутствие микропористости, разрывов или изменений плотности.
Ссылки
• ASTM International. ASTM A451/A451M — Стандартные спецификации для труб из аустенитной стали, отлитых центробежным способом, для эксплуатации при высоких температурах . Вест-Коншохокен, Пенсильвания.
• Американское общество инженеров-механиков (ASME). ASME B31.3 — Нормы технологических трубопроводов для тяжелых условий применения в промышленных жидкостях . Нью-Йорк, штат Нью-Йорк.
• Журнал материаловедения и производительности. Эволюция микроструктуры и механическая изотропия центробежнолитых сплавов нержавеющей стали .